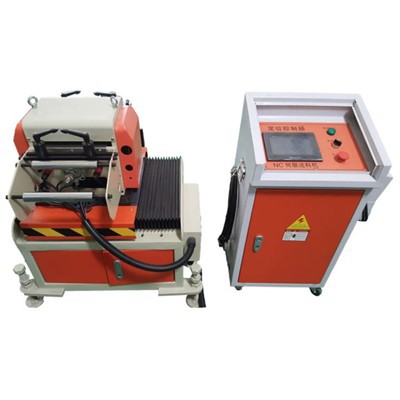
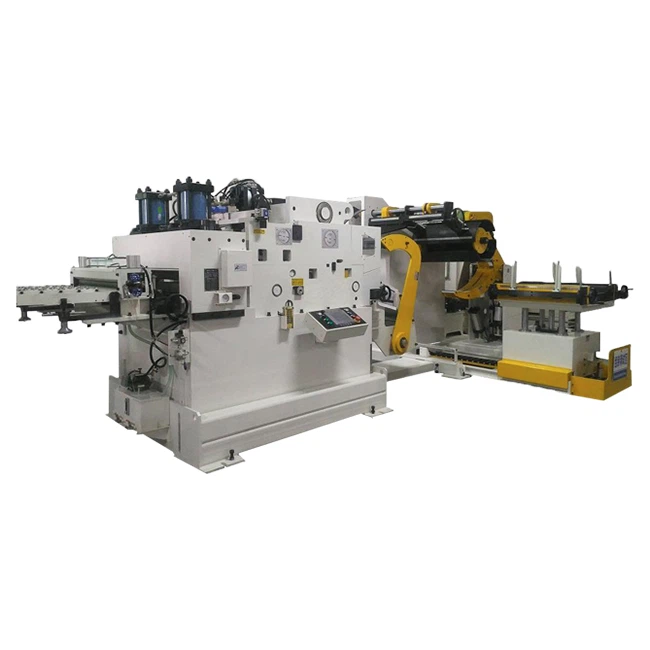
自動車・金属加工・製造業、通常のプレス加工中、厚い板を使用する必要です。プレス加工と処理のこのタイプは伝統的油圧重い素材フレーム、マシン、NC 送りの平準化中 (厚い) 皿によって使用されます。マシンの組み合わせにより、分割型プレス生産ラインはプレス生産の自動化を行うことができます、その欠点が 3 つの側面を中心に、明白なまた。
1. 両方板厚分割生産ラインのマシンとマシン テーブルが生産ラインが大きな領域を占有するので十分な待機場所を確保するため必要があります。自動生産ラインを通常プレス プレート型はスペースの 8 メートル以上が必要し、の多くもピットを掘る必要があります。
2. 供給、デバッグ、操作が面倒な、労働の強度、時間がかかるです。プレス生産ライン分割型、平準化と給餌マシン設定する必要があります。材料の厚さが大きい場合、多くの人々 は長い時間がかかる、供給を支援するためにバールを使用し、労働量必要があります。同時に、重い素材フレーム、フィーダーの設定を調整する必要があります平準化機で効果的な生産時間の大きな圧縮に終って。
3. 平準化と送り精度が効果的に保証することは困難です。厚板生産ラインを分割、長いがある、貧困層やレベリングは、平準化と反発、変形しやすい平坦化した後、材料になります、マシンと 2 つの同期を餌の待合、供給精度は安定しにくい。.
送り装置の出現は、基本品質から上記の 3 つの主要な欠陥を解決しました。ラッキング、平準化、供給材料の 3 つのラックを組み合わせて、コンパクトな構造、小さなフット プリントと上部材料、供給およびデバッグが簡単で迅速で、完全自動化を実現します。中型・大型平板加工に適してです。
3 つのフィーダーを使用している場合、使用プロセスは無視できません。Jinzhide 機械は、ここで詳細に説明します。
1. 後パンチング マシンを配置すると、金型をインストールし、(通常左から右へ、マシンに直面して)、給餌の端に Jinzhide の 3 つのフィーダーを配置、メインのフレームの周りに固定しているネジを外します。3 つのフィーダー コンソール ラックを上げ下げするタッチ スクリーンのタッチ スクリーンに触れます。本体は自動的に材料を持ち上げる後固定用のネジを引き締めます。
2. 3 つの送り装置の荷重台車に材料のロールを配置します。ストッパー ホイールを上げるし、材料の幅に合わせて 2 つのギアを調整する (これも実行できます手動タッチ スクリーン画面で) ハンドル ボタンを使用します。材料のホイールの幅は、間読み込みトロリーを開始、コイル材の減少拡大と収縮リール、トレイに表示されますと拡大を開始すると、およびオイル圧力システムを制御する伸縮リール素材のロールを締めます。トロリーを下げて、元の位置に返されました。
3 つのフィーダー
3. ストッパーのローラーを下げ、コイルを開く空気圧ローラーを押します。
4. 指導デバイス、アークを導く材料を持ち上げ、プレート素材は自動的に平準化供給装置の供給ポートに円弧曲線を続く素材のフレームを開始します。
5. 持ち上げて平準化平準化装置の機構上、材料を押す準備ができたときにそれを押します。この時点でシート材料が自動的に平準化と修正し金型に排出口から送出されます平準化のセクションを入力します。
6 は、プレス工程のニーズによると餌の時間と緩和時間を調整し、3 つの送り装置のタッチ画面で餌長さ, 速度および摂餌時間を入力します。
7 ビームの誘導作業、シングル アクションのテストを開始、送り長さが正しいことを確認、処理量を完了する生産を開始させる材料のアーク光電制御装置を起動します。